


Температура нижнего подогрева при пайке BGA
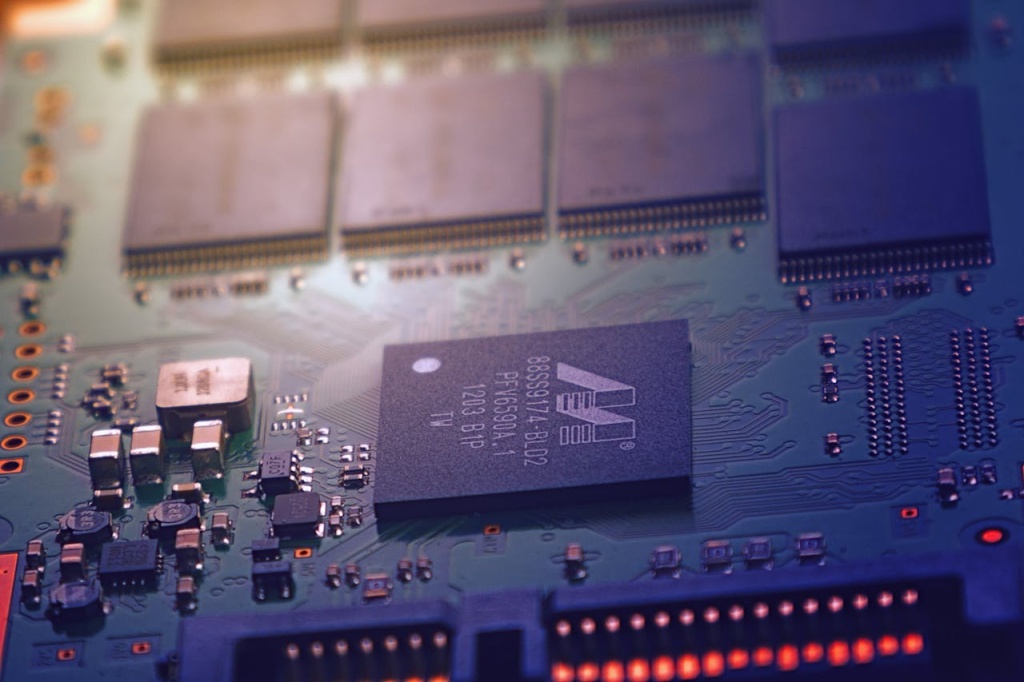
BGA (Ball Grid Array) – это тип корпусов электронных компонентов (микросхем), в которых выводы представлены не ножками, а массивом паяных шариков на нижней поверхности чипа. Такой формат обеспечивает высокую плотность монтажа и хорошую теплопроводность, но при пайке требует точного термоконтроля: из-за отсутствия прямого доступа к выводам невозможно прямое наблюдение за процессом оплавления припоя и точный контроль качества пайки.
Назначение нижнего подогрева
Он компенсирует температурный градиент между корпусом микросхемы и платой. Если тепло подается только сверху (горячим воздухом или инфракрасным излучением), подложка платы нагревается медленнее, чем корпус чипа. Это приводит к градиенту в 50-100 °C на толщине платы (0,8–1,6 мм), вызывающему термические напряжения до 10-20 МПа.
Риски без подогрева:
- Деформация платы (из-за коэффициента теплового расширения FR-4 – 15–18 × 10⁻⁶ К⁻¹ против 4–7 × 10⁻⁶ К⁻¹ для керамических BGA).
- Расслоение текстолита при превышении 200°C.
- Трещины в шарах припоя из-за неравномерного оплавления.
- Перегрев соседних пассивных компонентов (конденсаторов, резисторов).
Равномерный прогрев снизу снижает тепловую инерционность платы, обеспечивает стабильный переход через температуру плавления припоя и повышает надежность соединений на 20–30%.
Типы оборудования
Нижний подогрев при пайке BGA реализуется с помощью устройств, обеспечивающих равномерный нагрев платы снизу. Основные типы различаются по мощности, размеру рабочей зоны и методу нагрева: инфракрасный (ИК), конвекционный или резистивный. Выбор зависит от масштаба работ.
Бытовые и ремонтные решения
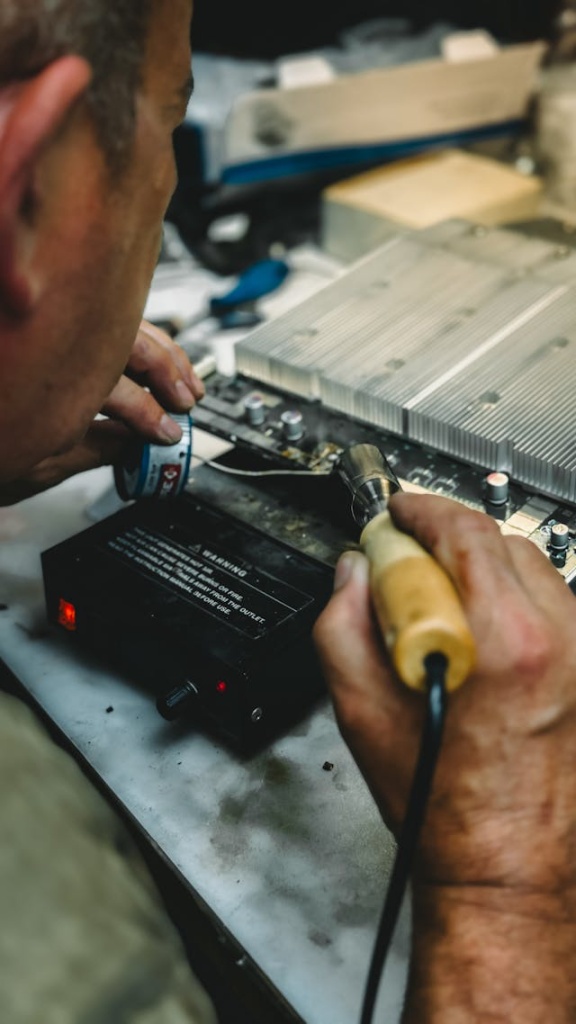
Для дома и малых мастерских подходят компактные ИК-плиты или термостолы мощностью 300–800 Вт с рабочей зоной 200×200 мм или меньше. Такие устройства нагревают платы до 200 °C за 2–5 минут с ручной регулировкой температуры. Они интегрируются с термофеном для локального нагрева сверху и оснащены таймерами.
В ремонтных станциях, ориентированных на монтаж BGA, температура контролируется термопарами и зональными ИК-панелями, что минимизирует деформацию плат. Однако рабочая площадь у них несколько меньше – всего до 100×100 мм.
Промышленные системы
На производствах применяются многозонные конвекционные печи с 4–12 зонами нижнего и верхнего нагрева, мощностью от 5 до 20 кВт. Они обеспечивают профильный нагрев всей платы (до 500×500 мм) с автоматизированной коррекцией по PID-регуляторам и конвейерной подачей и обеспечивают не только непосредственно подогрев, но и автоматизированную, массовую пайку узлов, в том числе, компонентов других типов.
Инфракрасные станции с ИК-излучением проникающим на 1–2 мм в текстолит подходят для крупных BGA в военной или медицинской электронике.
Сравнение оборудования
|
Тип оборудования |
Мощность, Вт |
Размер зоны, мм |
Метод нагрева |
Применение |
|
ИК-плита (бытовая) |
300–800 |
80×80 – 200×200 |
Инфракрасный |
Домашний ремонт BGA, SMD |
|
Термостол ремонтный |
800–1500 |
200×300 – 400×400 |
ИК/резистивный |
Мастерские, ноутбуки/смартфоны |
|
Комбинированная BGA-станция |
1000–2000 |
300×400 |
ИК + конвекция |
Профессиональный ремонт |
|
Многозонная печь |
5000+ |
400×500+ |
Конвекция/ИК |
Серийное производство |
Температурные режимы
Температура нижнего нагрева при пайке BGA-компонентов зависит от типа припоя (свинцовый или бессвинцовый), массы платы, количества медных слоев и тепловых масс в зоне пайки.
- Для свинцового припоя (Sn63Pb37) нижний подогрев обычно устанавливают на уровне 100–130 °C.
- Для бессвинцового (SnAgCu) – 130–160 °C.
Эти значения обеспечивают температурный баланс при последующем нагреве паяльным феном до температуры плавления: 183 °C для свинцового и 217–225 °C для бессвинцового припоя. Если она слишком низкая, происходит перегрев корпуса микросхемы при доведении шариков припоя до оплавления. Если слишком высокая – увеличивается риск повреждения текстолита и перегрева соседних элементов.
Вывод
Оптимальная температура нижнего подогрева при пайке и ремонте BGA выбирается с учетом конкретных материалов платы и типа припоя. И в любом случае задача инженера – обеспечить плавный градиент и равномерное распределение тепла по подложке, минимизируя термонапряжения.
Корректный выбор температурного профиля напрямую влияет на механическую прочность соединений и долговечность собранного устройства.