


Паяльная паста: правила хранения и использования
Паяльная паста — это гомогенная многокомпонентная смесь, предназначенная для групповой пайки поверхностного монтажа (SMT). Она состоит из трех ключевых элементов:
- частиц припоя заданного сплава и гранулометрии,
- флюса
- пастообразующего компонента (тиксотропных добавок, растворителей).
От ее стабильности и реологических свойств напрямую зависит качество нанесения дозирующим оборудованием, позиционирование компонентов, общее качество пайки и, как следствие, работоспособность и срок службы готового изделия.
Чтобы сохранить исходные свойства пасты, нужно соблюдать правила хранения.
Условия хранения и срок годности
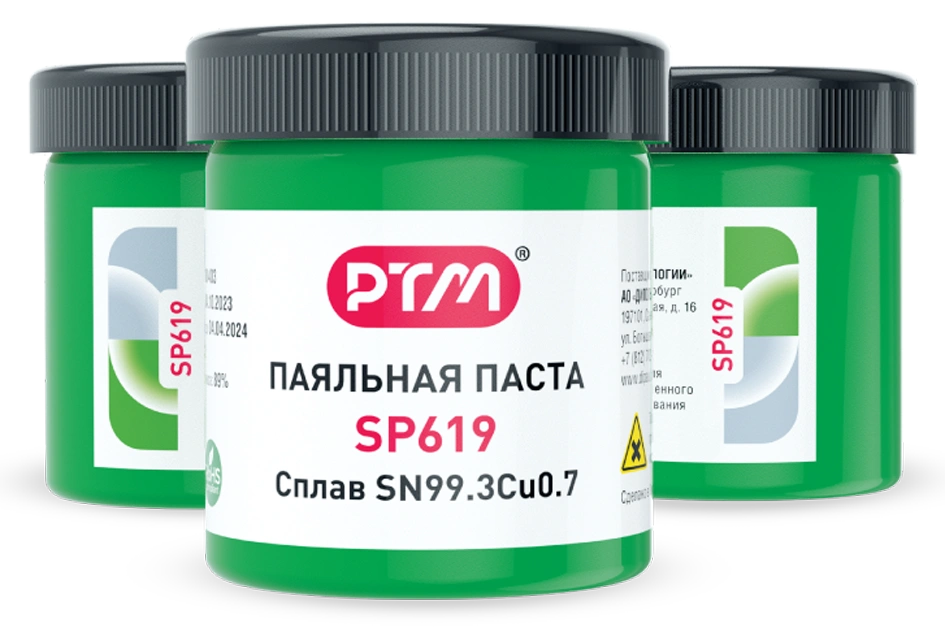
Первичное и долгосрочное хранение невскрытой пасты осуществляется в условиях контролируемого холода (в холодильнике). Рекомендованный температурный режим — от 0°C до +10°C, оптимально — +5°C. Влажность воздуха должна поддерживаться на уровне 40-60%. Срок годности, гарантируемый производителем при соблюдении этих условий, обычно составляет 6-12 месяцев с даты изготовления. На каждой упаковке должен быть указан конкретный срок и условия.
Типичные нарушения режима хранения
Изменение свойств пасты происходит при отклонении от регламентированных условий:
- Перегрев (температура выше +10°C). Ускоряет химические реакции в составе флюса, приводит к окислению частиц припоя и испарению растворителей. Следствие — потеря тиксотропии, комкование, снижение активности флюса и, как результат, несплавление (холодная пайка) и образование шариков припоя.
- Заморозка (температура ниже 0°C). Вызывает расслоение состава, коагуляцию частиц металла, необратимую кристаллизацию компонентов флюса. После разморозки паста теряет однородность и не подлежит восстановлению.
- Повышенная влажность (выше 60-70%). После вскрытия упаковки влага абсорбируется пастой. В процессе оплавления это приводит к бурному парообразованию, всплескам расплава и образованию пор в паяном соединении.
Рекомендации по использованию
Перед началом работ пасту извлекают из холодильника и выдерживают в закрытой заводской упаковке до полного прогрева до комнатной температуры (+22±3°C). Это предотвращает конденсацию влаги на холодной пасте. Время прогрева — обычно 4-8 часов.
Перед использованием состав тщательно перемешивают вручную или в специальных миксерах. Для работы необходимо отделить необходимый объем пасты и постепенно использовать его. Оставшуюся пасту ни в коем случае нельзя возвращать в исходную упаковку, а сложить в новую и также хранить в холодильнике.
Восстановление засохшей пасты
Высыхание пасты — следствие испарения летучих компонентов при длительном или негерметичном хранении в условиях повышенной температуры. Это приводит не только к видимому изменению вязкости, но и к ухудшению печатных свойств и паяемости. Причем встречаются различные ситуации, когда можно столкнуться с тем, что паяльная паста засохла:
- Загустели остатки в ранее открытой банке после длительного простоя – актуально для домашнего использования и небольших объемов работы с длительными перерывами между пайкой с применением пасты.
- Консистенция содержимого купленных банок или шприцев изначально оказывается нарушенной.
И первая мысль, которая приходит большинству мастеров, оказавшихся в подобной ситуации впервые – «Чем разбавить засохшую паяльную пасту?». В качестве ответа можно найти достаточно много различных рекомендаций, в том числе:
- тщательно перемешать,
- чуть разогреть феном,
- разбавить спиртом,
- добавить жидкого флюса.
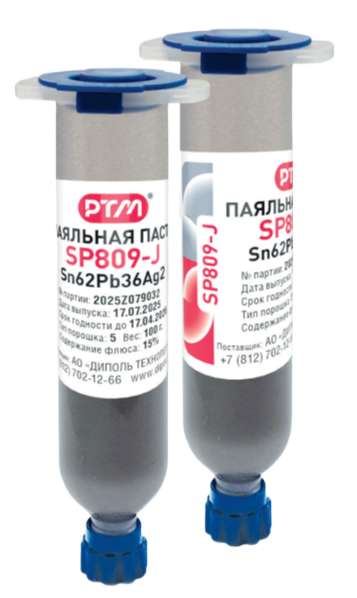
На практике добавление любых сторонних растворителей или флюсов для восстановления консистенции категорически недопустимо. Такие действия нарушают химическую формулу и приводят к образованию обильных шлаков и нагара. Единственным корректным решением при потере пастой своих первоначальных свойств является ее утилизация. Даже в том случае, если в банке или шприце ее осталось еще достаточно много.
Вывод
Качество паяных соединений при поверхностном монтаже закладывается на этапе подготовки и нанесения паяльной пасты. Строгое соблюдение температурно-влажностного режима хранения является обязательным технологическим требованием. Пренебрежение этими правилами ведет к необратимому изменению реологических и химических свойств материала, что провоцирует брак на стадии пайки и снижает общую надежность монтажа. А в случае с промышленным производством электроники, еще и сказывается на репутации производителя из-за возрастающего количества брака.